Artykuł sponsorowany
Jak tolerancje po frezowaniu CNC wpływają na dopasowanie detali do linii pakującej
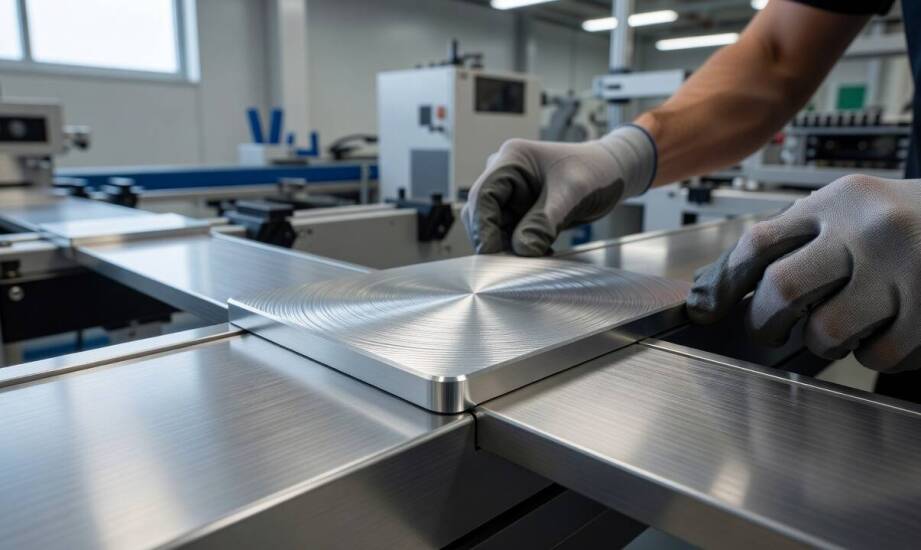
Detal opuszczający maszynę skrawającą musi pasować nie tylko do płaskiego rysunku konstrukcyjnego. Wymaga on pełnej zgodności z dynamicznym środowiskiem linii pakującej. Niewielkie odchylenia wymiarowe lub nierówności krawędzi natychmiast zakłócają proces zgrzewania folii i prowadzenia taśmy. Elementy pomocnicze, do których należą prowadnice, uchwyty czy ramki napinające, stykają się bezpośrednio z bardzo cienkim materiałem. Ich niedopasowanie prowadzi do kosztownych przestojów maszyny lub trwałego uszkadzania gotowych opakowań. Precyzja mechanicznego przygotowania powierzchni warunkuje więc płynność całego cyklu produkcyjnego. Z tego powodu inżynierowie dokładnie analizują każdy etap powstawania części.
Przeczytaj również: Wykorzystanie dłut do betonu w pracach artystycznych: czy to możliwe?
Jak właściwości materiału wpływają na stabilność detalu?
Twardość strukturalna, sztywność oraz przewodność cieplna użytego surowca decydują o ostatecznym kształcie krawędzi. Aluminium dość łatwo poddaje się naciskom narzędzia. Wymaga przez to bardzo sztywnego mocowania w imadle i starannego doboru parametrów, aby uniknąć odkształceń pod wpływem sił skrawania. Stal nierdzewna oraz stopy tytanu zachowują znacznie lepszą stabilność wymiarową, co ułatwia pracę przy wąskich tolerancjach. Tworzywa sztuczne, na przykład poliacetal (POM), charakteryzują się z kolei pożądanym niskim współczynnikiem tarcia. Przy braku odpowiedniego chłodzenia stają się one jednak niezwykle podatne na miejscowe przytapianie powierzchni. Różnice w rozszerzalności cieplnej powodują, że ogrzany detal potrafi zmienić wymiary podczas stygnięcia. Zjawisko to sprawia ogromne trudności, gdy projekt zakłada rygorystyczne pasowanie na poziomie ±0,01 milimetra.
Przeczytaj również: Jak wybrać odpowiednią usługę drukowania dla Twojego projektu?
Tolerancje wykonania, starannie dobrane promienie naroży i powtarzalność seryjna mają decydujące znaczenie w modułach zgrzewających folie. Przemysłowy standard obróbki zakłada zwykle dokładność rzędu ±0,1 milimetra. Precyzyjne elementy maszyn pakujących wymagają jednak zejścia do klas IT6–IT7, gdzie dopuszczalny błąd wynosi zaledwie 0,02 milimetra. Projektowanie promieni naroży nieznacznie większych niż promień narzędzia ułatwia pracę obrabiarki. Płynne przejście głowicy zmniejsza ryzyko powstania mikropęknięć materiału. Identyczne wymiary wszystkich części w partii gwarantują bezproblemowy montaż na taśmie produkcyjnej. W mechanizmach rolkowych nawet niepozorny luz rzędu 0,05 milimetra powoduje krzywe nawijanie wstęgi.
Przeczytaj również: Personalizacja butelek PET: nadruki i etykiety dla indywidualnego wyglądu opakowań
Wpływ parametrów obróbki na żywotność folii
Prędkość obrotowa, wielkość posuwu roboczego oraz głębokość zbieranej warstwy kontrolują powstawanie rysek i przypaleń. Zbyt agresywne tempo pracy lub zużyte ostrze potęgują zjawisko tworzenia się ostrych zadziorów. Te mikroskopijne nierówności błyskawicznie przecinają delikatną folię podczas zgrzewania. W przypadku obróbki polimerów zbyt mała dawka chłodziwa prowadzi z kolei do topienia krawędzi. Właściwie zaprogramowane CNC frezowanie pozwala operatorom dynamicznie korygować te ustawienia. Podniesienie prędkości posuwu przy jednoczesnym obniżeniu obrotów wrzeciona skutecznie ogranicza nagrzewanie strefy roboczej. Taki zabieg poprawia gładkość ścianek w materiałach słabo odprowadzających ciepło.
Przygotowanie detali do maszyn konfekcjonujących często obejmuje krótkie, niestandardowe serie produkcyjne. Wymagają one nietypowych geometrii, które pasują do zmodernizowanych lub autorskich ciągów technologicznych. Nowoczesne zakłady integrują obróbkę ubytkową z wytwarzaniem samych opakowań, aby zachować pełną kontrolę nad spasowaniem części docelowych. Producent PAK-WIT wdraża obróbkę metali i tworzyw sztucznych bezpośrednio pod kątem optymalizacji linii pakujących. Dzięki temu mechanizmy transportujące woreczki zachowują ciągłość pracy bez zacinania się materiału.
Ostateczna użyteczność wyfrezowanej części wynika z harmonijnego połączenia trzech czynników. Należą do nich charakterystyka fizyczna surowca, przemyślana konfiguracja maszyny oraz pełne zrozumienie mechaniki samej folii. Nawet najbardziej zaawansowane obrabiarki nie zapewnią płynności produkcji, jeśli krawędź ślizgowa zostanie zaplanowana z błędną tolerancją skurczu. Prawidłowo przygotowany detal po prostu znika w tle całej maszyny, bezawaryjnie prowadząc tysiące metrów taśmy.
Kategorie artykułów
Polecane artykuły

Jak numer seryjny i oznaczenie silnika prowadzą do właściwej części do wózka widłowego Nissan
Ten sam model wózka widłowego z tej samej linii produkcyjnej może kryć pod obudową zupełnie różne podzespoły. Wynika to z faktu, że producenci sprzętu transportu wewnętrznego regularnie wprowadzają modyfikacje w zależności od wersji fabrycznej, docelowego rynku czy konfiguracji silnika. Oznaczenie z

Wpływ cyfrowej transformacji na usługi księgowe – perspektywa online biura
Transformacja cyfrowa w księgowości zmienia sposób zarządzania finansami poprzez wykorzystanie nowoczesnych technologii. Dzięki temu Biuro rachunkowe online we Wrocławiu może świadczyć usługi w sposób wygodny i dostępny dla przedsiębiorców niezależnie od lokalizacji. Cyfrowa transformacja wpływa na