Artykuł sponsorowany
Głębokie kieszenie i ostre przejścia — kiedy strategia frezowania decyduje o trwałości aluminiowej formy
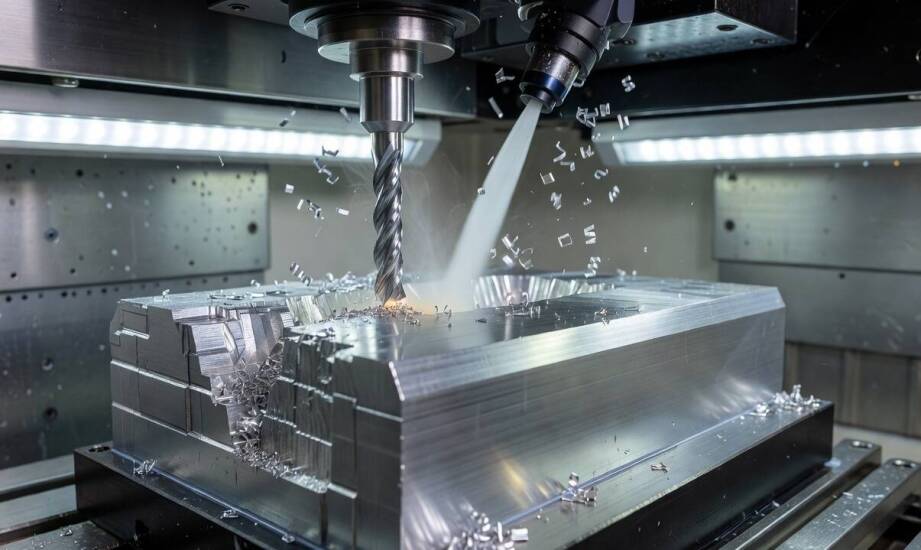
Głębokie kieszenie, ostre przejścia i cienkie ścianki w aluminiowych formach termoformujących szybko weryfikują poprawność przyjętej technologii obróbki. Wymagające geometrie powodują nierównomierne obciążenie wrzeciona oraz znacznie utrudniają ewakuację wiórów z pola pracy. Aluminium stosowane w narzędziowniach charakteryzuje się wysoką przewodnością cieplną i łatwością oddawania ciepła w procesie kształtowania tworzyw, co bezpośrednio przekłada się na wydajność linii pakujących. Materiał ten wymaga jednak bezbłędnego zaplanowania ścieżek skrawania. Niewłaściwe prowadzenie frezu w newralgicznych miejscach wywołuje drgania i wymusza powstawanie mikropęknięć. Skutkuje to przyspieszonym zużyciem powierzchni roboczej, co drastycznie skraca żywotność całego oprzyrządowania.
Agresywne ścieżki narzędzia a nagrzewanie i mikrouszkodzenia
Zbyt agresywne przejścia maszyny zwiększają miejscowe nagrzewanie stopu i wywołują mikrouszkodzenia powierzchni. Większe zaangażowanie promieniowe generuje wysokie siły skrawania oraz nadmierne ilości oddawanego ciepła. Konwencjonalne, liniowe ruchy wewnątrz głębokich kieszeni wywołują nagłe skoki obciążenia wrzeciona. Prowadzi to do niepożądanych drgań i znacznie przyspiesza degradację krawędzi skrawającej. Ostre promienie oraz cienkie ścianki wymuszają zupełnie inne planowanie trajektorii niż rozległe, płaskie pola robocze. Narzędzie napotyka tam zmienne warunki i często pracuje na wydłużonym wysięgu. Zastosowanie ścieżek trochoidalnych pozwala utrzymać stałe, niewielkie zaangażowanie ostrza w obrabiany materiał. Metoda ta skutecznie obniża opory i umożliwia pracę na wyższych posuwach przy jednoczesnym ograniczeniu emisji ciepła.
Prawidłowo zaprogramowane frezowanie cnc uwzględnia również krytyczną rolę bieżącego odprowadzania wiórów. Gromadzenie się urobku na dnie wnęki skutkuje jego ponownym cięciem, co zjawiskowo podnosi temperaturę całego procesu. Zjawisko to sprzyja powstawaniu narostu na ostrzach, zmieniając geometrię cięcia i niszcząc wypracowaną gładkość płaszczyzny. Konstrukcje zawierające cienkie ścianki są bardzo podatne na odkształcenia mechaniczne pod wpływem ciśnienia narzędzia. Wymaga to redukcji skoków promieniowych i stosowania strategii obniżających naprężenia w strefie cięcia. Płaskie powierzchnie otwiera się agresywnie, celując w maksymalną wydajność usuwania naddatku. Strefy zamknięte i szczeliny traktuje się z kolei zachowawczo, stawiając na rygorystyczną kontrolę wektorów sił.
Podział na obróbkę zgrubną i wykańczającą
Właściwa separacja cykli roboczych zmniejsza objętość naddatku do usunięcia podczas wykańczania i poprawia ostateczną chropowatość detalu. Takie podejście zdecydowanie skraca późniejsze, ręczne polerowanie matryc. Faza zgrubna usuwa największe masywy surowca przy wykorzystaniu wysokich parametrów skrawania zoptymalizowanych pod zgrubny profil bryły. W przejściach wykańczających technolodzy ustawiają z kolei znacznie niższe wartości posuwu na ząb, często w granicach 0,05–0,2 mm, oraz minimalne skoki boczne. Umożliwia to osiągnięcie chropowatości Ra w optymalnym dla aluminium przedziale. Zmiana fazy obróbkowej w strefach problematycznych opiera się na strategii sekwencyjnej. Program najpierw redukuje nadmiar materiału kilkoma płytkimi cięciami odciążającymi, a dopiero na samym końcu dopracowuje geometrię docelowym narzędziem formującym.
Nowoczesne środowiska CAM wymuszają rozpoczynanie pracy od wnikania w bryłę łagodną spiralą lub ruchem rampowym. Gwarantuje to płynne wejście w materiał bez narażania pionowej osi maszyny na udar. W praktyce obróbczej narzędziowni Thermo-Tools długość oprawek i wysięg frezów dobiera się bezpośrednio pod konkretne strefy kolizyjne w oprogramowaniu. Zmniejsza to ryzyko drgań wtórnych podczas frezowania matryc formujących. Płynna obróbka wieloosiowa skraca czas całego cyklu i zapobiega powstawaniu widocznych śladów łączenia ścieżek. Właściwe nakierowanie dysz chłodziwa zapobiega przyklejaniu się rozgrzanego aluminium do powłok narzędziowych. Przemyślana kolejność operacji całkowicie niweluje niebezpieczeństwo uszkodzenia najcieńszych przegród w fazie końcowej kalibracji.
Ostateczna trwałość matryc instalowanych w maszynach pakujących zależy wprost od wiedzy programisty i sztywności obrabiarek. Wypracowanie bezkolizyjnych ścieżek z zachowaniem rygorów cieplnych ogranicza ryzyko mikropęknięć w gotowym wyrobie. Konsekwentna minimalizacja drgań przekłada się na zachowanie pierwotnej geometrii formy i jej bezawaryjną eksploatację przez setki tysięcy cykli termicznego kształtowania folii.
Kategorie artykułów
Polecane artykuły

Jak numer seryjny i oznaczenie silnika prowadzą do właściwej części do wózka widłowego Nissan
Ten sam model wózka widłowego z tej samej linii produkcyjnej może kryć pod obudową zupełnie różne podzespoły. Wynika to z faktu, że producenci sprzętu transportu wewnętrznego regularnie wprowadzają modyfikacje w zależności od wersji fabrycznej, docelowego rynku czy konfiguracji silnika. Oznaczenie z

Wpływ cyfrowej transformacji na usługi księgowe – perspektywa online biura
Transformacja cyfrowa w księgowości zmienia sposób zarządzania finansami poprzez wykorzystanie nowoczesnych technologii. Dzięki temu Biuro rachunkowe online we Wrocławiu może świadczyć usługi w sposób wygodny i dostępny dla przedsiębiorców niezależnie od lokalizacji. Cyfrowa transformacja wpływa na